


Maklum balas

Pengarang: FTM
Date: Sep 02, 2026
Bahagian Tuangan Pasir: Proses, Bahan, Toleransi, dan Pertimbangan Membeli
Minta tiga faundri untuk memetik badan injap 30 kg yang sama dan anda selalunya akan menerima tiga harga berbeza, tiga janji toleransi berbeza dan tiga andaian berbeza tentang elaun pemesinan. Itu bukan kecuaian; ia berlaku kerana "pemutus pasir" meliputi beberapa sistem pengacuan dengan keupayaan yang sangat berbeza. Jawapan ringkas untuk pembeli ialah ini: bahagian tuangan pasir biasanya merupakan laluan paling kos efektif untuk bunyi, komponen logam sederhana hingga besar dalam volum rendah hingga sederhana, dengan syarat sistem pengacuan, gred toleransi dan pelan pemeriksaan dipadankan dengan bahagian itu dari awal.
Ekonomi menjelaskan mengapa. Acuan pasir menelan kos sebahagian kecil daripada cetakan logam, prosesnya menerima hampir semua aloi boleh tuang, dan siling saiz praktikal diukur dalam tan berbanding kilogram. Tukar ganti adalah toleransi yang lebih longgar sebagai tuangan dan permukaan yang lebih kasar, kedua-duanya diuruskan melalui elaun pemesinan dan spesifikasi yang jelas.
Apa yang Dikira sebagai Bahagian Tuangan Pasir?
Bahagian tuangan pasir ialah apa-apa komponen logam yang dibentuk dengan menuang logam cair ke dalam acuan yang diperbuat daripada pasir padat dan terikat yang terbentuk di sekeliling corak yang boleh digunakan semula. Teras, iaitu bentuk pasir yang diletakkan di dalam rongga, mencipta laluan dalaman dan rongga, dan itulah sebabnya proses itu mengendalikan kerumitan dengan baik: badan injap dengan laluan aliran, perumah motor dengan ruang penyejukan, sambungan paip dengan lubang dalaman, dan perumah kotak gear dengan dinding bergaris.
Pilihan aloi adalah luas: besi kelabu dan mulur, karbon dan keluli aloi rendah, keluli tahan karat, aluminium dan aloi tembaga seperti loyang dan gangsa. Komponen siap terdiri daripada beberapa ratus gram hingga banyak tan. Dua ciri mentakrifkan produk as-cast. Ketepatan dimensi biasanya berada dalam gred toleransi tuangan ISO 8062 CT9 hingga CT13, bergantung pada sistem pengacuan dan saiz bahagian, dan permukaannya membawa tekstur pasir pengacuan. Oleh itu, muka pengedap, lubang dan muka bebibir memerlukan elaun pemesinan yang direka bentuk pada peringkat lukisan dan diselesaikan dengan memotong.
Bagaimana Proses Membentuk Bahagian dan Kosnya
Urutannya mudah diikuti: bina corak, bentuk bahagian acuan di sekelilingnya, tetapkan sebarang teras, pasang acuan, tuang, sejukkan, goncang keluar, kemudian potong pagar dan riser dan bersihkan tuangan. Apa yang penting secara komersial ialah di mana kualiti dan kos sebenarnya diputuskan. Kualiti corak dan reka bentuk garis perpisahan menetapkan garis dasar untuk ketepatan dimensi. Gating dan rising menentukan sama ada logam itu kukuh dengan baik atau mengekalkan keliangan pengecutan. Kadar penyejukan mempengaruhi struktur butiran dan, dalam tuangan keluli, sama ada rawatan haba diperlukan. Setiap teras tambahan, toleransi yang diperketatkan atau muka yang dimesin menambah kos di suatu tempat di sepanjang rantai, itulah sebabnya lukisan yang disemak oleh jurutera faundri selalunya kembali lebih murah, bukan lebih mahal.
Untuk panduan terperinci membuat corak, membentuk, menuang dan kalah mati, lihat penjelasan langkah demi langkah ini tentang bagaimana tuangan pasir berfungsi dan bahagian mana yang dihasilkannya .
Sistem Pengacuan: Mengapa Tuangan Pasir Bukan Satu Proses
Apabila pembekal memetik bahagian tuangan pasir, harga dan ketepatan yang boleh dicapai sangat bergantung pada sistem pengacuan di belakang nombor tersebut. Pasir hijau, terikat dengan tanah liat dan air, adalah tenaga kerja industri: cepat, boleh diguna semula dan paling murah bagi setiap acuan, yang sesuai dengan bahagian yang lebih ringkas dalam kuantiti yang lebih besar. Natrium silikat, sering dipanggil pasir kaca air, menjadi acuan yang keras, stabil dari segi dimensi dan digunakan secara meluas untuk tuangan keluli. Furan dan pasir resin tanpa bakar yang lain menyembuhkan secara kimia pada suhu bilik, mengekalkan bentuknya dengan baik, dan memperbaiki kemasan pada tuangan yang lebih besar dan lebih rumit. Pasir berikat silika sol yang menghadap ke arah menapis permukaan acuan dan mengurangkan stok yang tinggal untuk pemesinan.
Peraturan praktikal berikut: lebih menuntut geometri atau toleransi, lebih penting sistem pengacuan. Faundri yang menjalankan beberapa sistem boleh memadankan kaedah dengan bahagian dan bukannya memaksa setiap kerja melalui satu baris, dan fleksibiliti itu patut ditanya sebelum anda membandingkan sebut harga.
| Sistem pengacuan | Toleransi biasa (ISO 8062) | Permukaan as-cast biasa | Paling sesuai untuk |
|---|---|---|---|
| Pasir hijau (terikat tanah liat) | pengacuan tangan CT11-CT13; Pengacuan mesin CT9-CT11 | Kira-kira Ra 12.5-25 mikron | Bahagian yang lebih mudah dalam jumlah yang lebih tinggi pada kos acuan yang paling rendah |
| Natrium silikat (gelas air) pasir | CT10-CT12 | Kira-kira Ra 12.5-25 mikron | Tuangan keluli dan bahagian yang lebih besar memerlukan acuan yang kukuh dan stabil |
| Pasir resin Furan dan tidak dibakar | CT9-CT11 | Kira-kira Ra 6.3-12.5 mikron | Tuangan yang lebih besar atau lebih rumit dalam kelompok kecil hingga sederhana |
| Silika sol terikat menghadap pasir | CT8-CT10 | Kira-kira Ra 6.3-12.5 mikron, finer texture | Bahagian tempat penamat dan elaun pemesinan mesti diketatkan |
Tempat Bahagian Tuangan Pasir Mendapat Simpanan Mereka
Komponen Kawalan Injap dan Bendalir
Peralatan tekanan adalah kesesuaian semula jadi. Bahagian injap tuang pasir keluli aloi, seperti badan, bonet dan penutup, meninggalkan acuan dengan stok yang banyak dan disiapkan oleh pemesinan CNC pada muka pengedap dan muka bebibir, di mana pengekalan tekanan dan kawalan kebocoran paling penting. Tuangan membawa beban; pemesinan memberikan ketepatan.
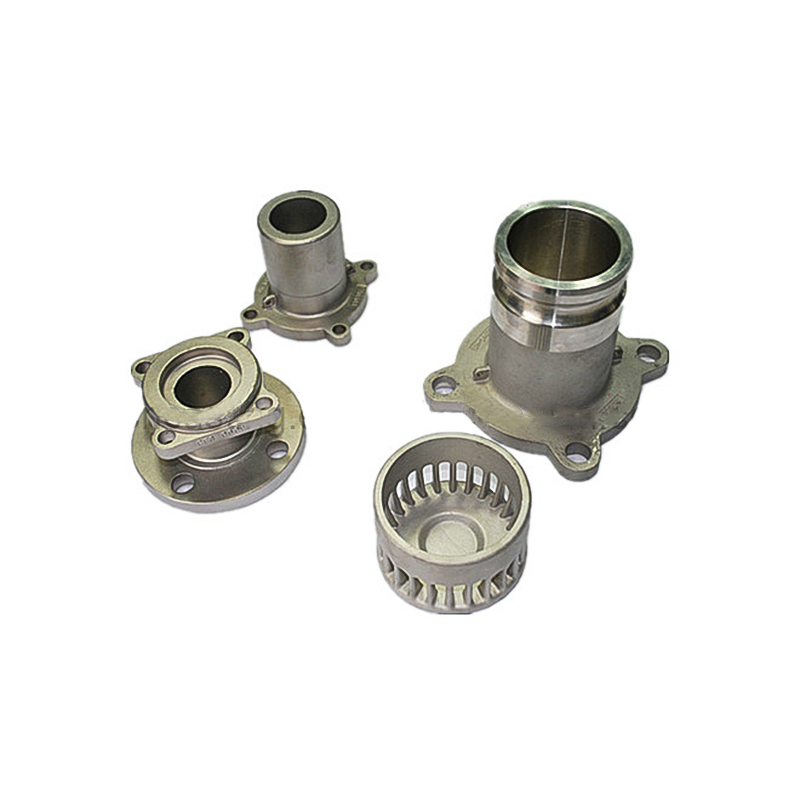 Bahagian Injap Tuang Pasir Keluli Aloi Badan injap tuang pasir, bonet dan penutup dengan muka pengedap dan bebibir mesin CNC, menggabungkan kekuatan tuangan dengan ketepatan pemesinan yang diperlukan untuk pengekalan tekanan dan kawalan kebocoran. Lihat Produk →
Jentera Am dan Penghantaran Kuasa
Silinder tuang pasir, bahagian motor, penutup galas, aci bebibir dan perumah kotak gear memanfaatkan kebebasan proses dalam ketebalan dinding dan saiz keseluruhan, manakala pemesinan membawa lubang dan muka ke dalam toleransi. Di sinilah pemesinan dan salutan dalaman membuahkan hasil, kerana pengendalian antara vendor yang berasingan selalunya menyebabkan toleransi dan masa utama hilang.
 Pemesinan Silinder Tuangan Pasir Silinder hidraulik tuang pasir yang disiapkan oleh pemesinan dalaman membawa lubang dan muka ke dalam toleransi, menawarkan fleksibiliti dalam ketebalan dan saiz dinding untuk aplikasi motor, kotak gear dan peralatan berat. Lihat Produk →
Perkakasan Marin, Pembinaan dan Pertanian
Tuangan pasir keluli untuk perkakasan marin, bahagian sambungan paip, komponen motosikal dan bahagian jentera pertanian melengkapkan senarai: aplikasi yang memerlukan keliatan, salutan pelindung dan sifat mekanikal yang boleh dipercayai lebih daripada kemasan kosmetik. Untuk peralatan berat, logik yang sama berlaku untuk memakai bahagian dan komponen pelekap.
 Tuangan Pasir Keluli untuk Perkakasan Marin Tuangan pasir keluli yang sukar untuk perkakasan marin dan bahagian sambungan paip, sesuai untuk aplikasi yang memerlukan salutan pelindung dan sifat mekanikal yang boleh dipercayai dan bukannya kemasan kosmetik. Lihat Produk →
Sebagai peraturan, jika bahagian itu adalah ferus, lebih berat daripada beberapa kilogram, atau diperlukan dalam jumlah yang tidak membenarkan perkakas keras, tuangan pasir layak mendapat petikan pertama.
Bagaimana Tuangan Pasir Berbanding dengan Tuangan Die dan Tuangan Pelaburan
Kesimpulan pertama: pilih tuangan pasir untuk saiz, aloi ferus, dan volum rendah hingga sederhana; pilih tuangan die untuk bahagian berdinding nipis, bukan ferus dalam jumlah yang tinggi; dan pilih pemutus pelaburan apabila toleransi yang ketat dan perincian halus mewajarkan harga sekeping yang lebih tinggi. Tiada satu pun daripada ketiga-tiganya secara universal lebih baik, kerana mereka menyelesaikan masalah yang berbeza.
Tuangan die menggunakan acuan keluli kekal, jadi perkakas adalah mahal tetapi kos setiap bahagian jatuh dengan mendadak pada volum; ia sebahagian besarnya terhad kepada aloi aluminium, zink dan tembaga dan kepada saiz bahagian yang sesuai dengan mesin. Tuangan pelaburan menghasilkan komponen berbentuk hampir bersih dengan perincian halus, tetapi proses lilin dan seramik lebih mahal bagi setiap keping. Tuangan pasir terletak di sudut bertentangan: pelaburan perkakas yang minimum, pemilihan aloi yang hampir tidak terhad dan julat saiz yang besar, dengan ketepatan as-cast yang lebih longgar yang pemesinan pulih pada muka yang berfungsi. Banyak program penyumberan menggunakan ketiga-tiga secara bersebelahan, memberikan tuangan pasir kepada bingkai, perumah dan badan injap, tuangan pelaburan kepada komponen yang lebih kecil yang kompleks dan tuangan mati kepada perkakasan aluminium volum tinggi.
Perkara yang Perlu Disahkan Sebelum Menandatangani Pesanan Tuangan Pasir
Perbezaan antara susunan yang lancar dan yang bermasalah biasanya ditunjukkan dalam spesifikasi dan bukannya pada logam. Sebelum memberi komitmen kepada pembekal, nyatakan perkara berikut:
- Gred toleransi dan elaun pemesinan. Namakan standard, seperti ISO 8062, dan gred toleransi pada lukisan, dan tandakan muka mana yang dimesin, jadi petikan benar-benar boleh dibandingkan.
- Sistem pengacuan dan pengikat. Tanya sama ada petikan menganggap pasir hijau, natrium silikat, resin atau sol silika menghadap pasir; pilihan mengubah kedua-dua harga dan kemasan yang boleh dicapai.
- Pengesahan bahan. Nyatakan piawaian aloi, perlukan bar ujian mekanikal untuk setiap haba, dan minta pelaporan komposisi kimia.
- Skop pemeriksaan. Setuju tentang pemeriksaan dimensi dan kriteria visual, dan pada zarah magnetik atau ujian ultrasonik untuk kawasan penahan tekanan atau kritikal keselamatan.
- Skop pasca pemutus. Nyatakan siapa yang melakukan rawatan haba, pemesinan, salutan dan pengecatan, dan dokumen yang manakah, seperti laporan dimensi dan sijil bahan, dihantar bersama barang.
- Kelulusan artikel pertama. Sampel yang diluluskan terhadap lukisan menghalang kebanyakan pertikaian kemudian dalam kelompok.
Bekerja Dengan Pembekal Tuangan Pasir Tersuai
Tuangan pasir memberi ganjaran kepada pembekal yang menganggapnya sebagai proses untuk direkayasa dan bukannya hanya dituangkan, dan tanda-tandanya mudah dikesan: pembekal bertanya tentang beban kerja dan persekitaran servis bahagian tersebut, mencadangkan sistem pengacuan dan bukannya menunggu namanya dinamakan, dan memetik pemesinan dan pelapis sebagai sebahagian daripada pelan yang sama. Sejak 2003, Ningbo Hansheng Machinery Parts Co., Ltd., juga beroperasi sebagai Ningbo Yifei Machinery Parts Co., Ltd. , telah membekalkan tuangan dan penempaan tersuai dari kilang seluas 5,000 meter persegi di Ningbo, China, bekerja di bawah sistem jaminan kualiti ISO 9001, dengan pemesinan, rawatan haba dan salutan permukaan dikendalikan secara dalaman dan kebanyakan produk dieksport ke Eropah dan Amerika Utara.
Jika anda mendapatkan bahagian tuangan pasir, titik permulaan yang paling cekap ialah lukisan dengan toleransi, kuantiti dan butiran aplikasi yang ditandakan dengan jelas. Pembekal yang berkebolehan akan bertindak balas dengan sistem pengacuan yang disyorkan, pelan pemesinan dan sebut harga yang anda boleh bandingkan baris demi baris, dan perbandingan itu adalah tempat penjimatan sebenar ditemui.
Paparan Galas Terpilih


Maklumat Hubungan
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Pautan Produk
Pautan Produk
- Bahagian Tuangan Jentera Pertanian
- Bahagian Auto Cast
- Bahagian Tuangan Mati Loyang
- Casting Baldi Gigi Dan Aksesori
- Bahagian Tuangan Kontena
- Bahagian Pemutus Pelaburan
- Bahagian Tuangan Jentera
- Bahagian Tuangan Jentera Perlombongan
- Bahagian Tuang Kereta Api Dan Kereta Api
- Bahagian Tuangan Pasir
- Bahagian Setem & Penempaan
- Bahagian Tuang Injap
Hubungi Kami
Hak Cipta ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Hak Cipta Terpelihara
 Pengeluar Tuangan Die Tersuai
