


Maklum balas

Pengarang: FTM
Date: Sep 22, 2026
Cara Menuang Logam: Panduan Langkah demi Langkah untuk Proses, Kaedah dan Petua
Menuang logam adalah salah satu kemahiran pembuatan tertua di dunia, dan ia masih merupakan salah satu yang paling berguna. Daripada badan injap dan pendesak pam kepada gear pertanian dan gigi baldi jengkaut, beribu-ribu bahagian perindustrian memulakan kehidupan apabila logam cair dituangkan ke dalam acuan berbentuk berhati-hati. Kami telah menghasilkan tuangan dan penempaan tersuai di kilang kami di Ningbo, China sejak 2003, dan dalam panduan ini kami akan menerangkan cara menuang logam langkah demi langkah — asas yang sama yang digunakan oleh jurutera kami setiap hari, ditulis dalam bahasa biasa.
Apakah Maksudnya Membuang Logam?
Tuangan logam ialah proses mencairkan logam ke dalam keadaan cair, menuangkannya ke dalam acuan berongga yang membawa bentuk negatif bahagian siap, dan membenarkannya menyejuk dan memejal. Apabila logam telah mengeras, acuan dibuka atau dipecahkan, dan tuangan dibersihkan, dirawat haba jika perlu, dimesin dan diperiksa.
Tuangan dihargai kerana ia menghasilkan bentuk yang sukar, perlahan atau membazir untuk dimesin daripada stok bar pepejal. Satu tuangan boleh menggabungkan bebibir, bos, laluan dalaman, dan lengkung menyapu yang sebaliknya perlu dikimpal bersama dari beberapa bahagian. Ia juga berfungsi dengan pelbagai jenis aloi — besi, keluli karbon, keluli aloi, keluli tahan karat, aluminium, loyang dan gangsa — dan ia berskala ekonomi daripada segelintir prototaip kepada ratusan ribu bahagian.
Memilih Proses Pemutus Yang Tepat
Sebelum sebarang logam cair, keputusan yang paling penting ialah proses tuangan yang sesuai dengan bahagian anda, volum anda dan belanjawan anda. Tiga kaedah yang paling kerap kami jalankan ialah tuangan pasir, tuangan pelaburan dan tuangan die, dan setiap satu mempunyai tempat yang berbeza:
| Proses | Paling Sesuai Untuk | Kemasan dan Ketepatan Permukaan | Kos Perkakas Relatif |
|---|---|---|---|
| Tuangan pasir | Bahagian volum besar, berat atau rendah hingga sederhana dalam besi, keluli dan aluminium | bagus | rendah |
| Pemutus pelaburan | Bahagian kompleks dan ketepatan dalam keluli, keluli tahan karat dan aloi | Cemerlang | Sederhana |
| Die casting | Bahagian kecil volum tinggi dalam aluminium, zink dan loyang | Cemerlang | tinggi |
Sebagai peraturan, pilih tuangan pasir untuk bahagian yang lebih besar dan volum sederhana, tuangan pelaburan apabila geometri dan ketepatan menuntut, dan tuangan mati apabila anda memerlukan kuantiti yang sangat besar komponen bukan ferus yang lebih kecil.
Cara Menuang Logam, Langkah demi Langkah
Langkah 1: Buat Reka Bentuk dan Corak
Setiap tuangan bermula dengan lukisan atau model 3D. Daripada reka bentuk itu, faundri membuat corak: replika fizikal bahagian itu, sengaja dibuat lebih besar sedikit untuk mengimbangi pengecutan logam semasa penyejukan dan untuk meninggalkan elaun pemesinan pada permukaan kritikal. Dalam tuangan pasir corak biasanya kayu, damar, atau logam; dalam tuangan pelaburan ia adalah replika lilin yang disuntik ke dalam acuan aluminium. Mendapatkan elaun ini dengan betul ialah pengalaman bertahun-tahun pengalaman faundri benar-benar menunjukkan.
Langkah 2: Pilih Logam
Aloi yang anda pilih menentukan kekuatan, rintangan haus, rintangan kakisan, berat, kebolehmesinan dan kos. Besi kelabu melembapkan getaran, yang sesuai dengan bahagian motor; keluli tahan karat menahan kakisan dalam persekitaran pengendalian marin dan bendalir; keluli aloi seperti 42CrMo membawa beban berat dan berulang dalam gear dan aci. Sentiasa padankan logam dengan keadaan kerja bahagian dan bukannya harga sahaja.
Langkah 3: Bina Acuan
Dalam tuangan pasir, pasir yang disediakan dipadatkan di sekeliling corak di dalam kelalang. Corak dikeluarkan, meninggalkan rongga, dan saluran yang dipanggil pintu dan risers ditambah untuk menghantar logam cair dan memberi makan tuangan semasa ia mengecut. Dalam tuangan pelaburan, corak lilin dipasang pada pokok, disalut berulang kali dengan buburan seramik sehingga terbentuk cangkerang yang keras, kemudian dipanaskan untuk mencairkan lilin. Dalam tuangan die, acuan adalah dadu keluli bermesin ketepatan yang dibina untuk bertahan berpuluh-puluh ribu tembakan.
Langkah 4: Cairkan dan Tuang
Logam dicairkan dalam relau aruhan atau mangkuk pijar pada suhu yang dikawal ketat. Perkara ini lebih penting daripada jangkaan pemula: logam yang dituangkan terlalu sejuk boleh membeku sebelum ia memenuhi acuan, menyebabkan salah larian dan penutupan sejuk, manakala logam yang terlalu panas menyerap gas dan boleh terbakar pada acuan pasir. Tuangan itu sendiri hendaklah stabil dan berterusan, tanpa pergolakan, supaya sanga dan udara tidak dikacau ke dalam tuangan.
Langkah 5: Sejukkan, Goncang Keluar dan Selesai
Setelah dituangkan, logam itu menjadi pejal dari luar ke dalam, dan kadar penyejukan mempengaruhi struktur dan kekuatan butiran akhir. Selepas penyejukan, tuangan pasir digoncang keluar dari acuannya, manakala tuangan pelaburan dibebaskan dengan memecahkan cangkang seramik. Pagar dan riser dipotong, permukaannya dibersihkan dengan letupan tembakan, dan bahagian itu mungkin melalui rawatan haba, pemesinan CNC dengan dimensi kritikal, dan rawatan permukaan seperti mengecat, menyalut atau menggilap sebelum pemeriksaan akhir.
Melihat Lebih dekat Tiga Kaedah Utama
Tuangan Pasir
Penuangan pasir adalah tenaga kerja industri. Bahan acuan adalah murah, kos perkakas kekal rendah, dan prosesnya mengendalikan bahagian dari beberapa ratus gram hingga beberapa tan. Produk biasa termasuk badan silinder, aci bebibir, bahagian motor, sambungan paip dan perkakasan marin. Kami memecahkan aliran kerja dengan lebih lanjut dalam panduan kami untuk bagaimana tuangan pasir berfungsi , termasuk bagaimana sistem pasir yang berbeza mempengaruhi permukaan akhir.
 Komponen Silinder Hidraulik Pasir Cast Kosong silinder hidraulik tuang pasir sesuai untuk menyelesaikan pemesinan lubang, muka dan benang. Kerana tuangan pasir mengendalikan bahagian besar pada kos perkakas yang rendah, ia adalah laluan praktikal untuk badan silinder yang digunakan dalam peralatan berat dan jentera perindustrian. Lihat Produk →
Bahagian seperti ini dibuang sebagai kosong kasar, kemudian selesai dimesin supaya lubang, muka dan benang memenuhi toleransi yang ketat.
Pemutus Pelaburan
Juga dikenali sebagai tuangan lilin hilang, tuangan pelaburan memberikan perincian terbaik dan toleransi yang paling ketat daripada ketiga-tiganya, selalunya mengurangkan atau bahkan menghapuskan pemesinan. Ia adalah pilihan semula jadi untuk bahagian kompleks dengan dinding nipis dan permukaan licin: komponen pam, penyambung keluli, gear besi, perkakasan kereta api dan bahagian mesin ketepatan. Oleh kerana setiap corak lilin digunakan untuk membuat satu cengkerang, kos setiap keping adalah lebih tinggi, tetapi penjimatan dalam pemesinan boleh lebih daripada mengimbangi.
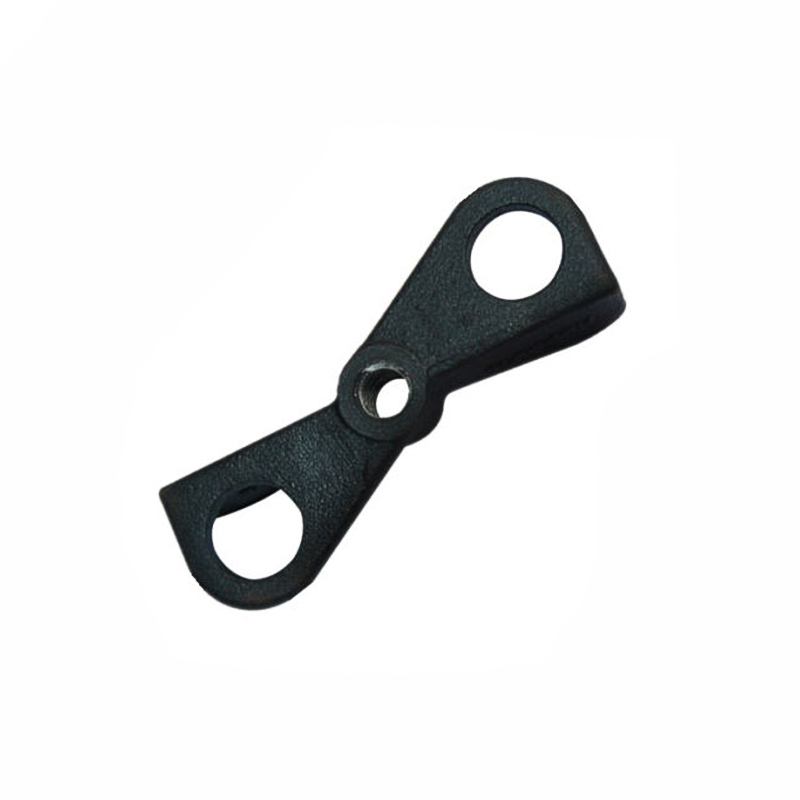 Bahagian Tuang Pelaburan Ketepatan Tuangan pelaburan lilin hilang yang menawarkan perincian halus, toleransi yang ketat dan permukaan seperti tuang yang licin untuk bahagian berdinding nipis yang kompleks. Berikutan gambaran keseluruhan tuangan pasir, contoh ini menunjukkan di mana kos setiap keping diimbangi oleh pemesinan yang dikurangkan. Lihat Produk →
Die Casting
Tuangan mati menyuntik logam bukan ferus cair — biasanya aluminium, zink atau loyang — ke dalam acuan keluli yang dikeraskan di bawah tekanan tinggi. Setiap tangkapan mengambil masa hanya beberapa saat, dan bahagian yang terhasil adalah padat, konsisten dari segi dimensi dan bersih sebagai tuang. Kerana dies mahal, ekonomi memihak kepada jumlah yang tinggi; kerja tuangan die tembaga kami terdiri daripada perkakasan hiasan kepada komponen berfungsi ketepatan yang disiapkan oleh pemesinan CNC.
Kawalan Kualiti: Tempat Tuangan Yang Baik Dibuat
Menuang logam hanya separuh daripada kerja; mengawal kecacatan adalah di mana faundri yang berpengalaman memperoleh simpanannya. Kecacatan tuangan yang paling biasa dan punca biasa termasuk:
- Keliangan — lompang gas atau pengecutan, biasanya dikesan kembali kepada amalan lebur, reka bentuk gating, atau penyusuan yang tidak mencukupi
- Penutupan sejuk dan salah larian — bahagian hadapan logam membeku sebelum acuan penuh, selalunya disebabkan oleh suhu penuangan yang rendah atau bahagian nipis
- Kemasukan pasir dan sanga — bahan asing yang tertanam dalam tuangan, dikawal melalui kualiti pasir dan penuangan yang mantap
- Herotan dimensi — disebabkan oleh elaun pengecutan atau sekatan yang salah semasa penyejukan
Kami beroperasi di bawah sistem jaminan kualiti berasaskan ISO9001, memeriksa tuangan daripada bahan kimia cair melalui pemeriksaan dimensi dan rawatan permukaan, supaya masalah berlaku di faundri dan bukannya pada barisan pemasangan pelanggan.
Dari Bengkel ke Tingkat Kilang: Pemutus pada Skala Pengeluaran
Bagi penggemar, menuang bahagian aluminium kecil di rumah boleh menjadi projek hujung minggu yang bermanfaat. Untuk komponen yang membawa beban, mengelak cecair bertekanan, atau memastikan jentera pengeluaran berjalan, tuangan industri adalah disiplin yang jauh lebih mencabar — satu yang menggabungkan metalurgi, kejuruteraan acuan, rawatan haba dan pemesinan ketepatan.
Gabungan itu adalah apa yang kami telah membina perniagaan kami. Sebagai pengeluar tuangan dan penempaan tersuai, kami membawa pelanggan daripada lukisan ke bahagian siap di satu tempat: tuangan pasir dan tuangan pelaburan untuk keluli, besi, aluminium dan loyang; penempaan mati untuk komponen berkekuatan tinggi; dan pemesinan, pengecatan dan salutan CNC dikendalikan secara dalaman. Contoh biasa ialah pengeluaran bahagian injap kami, di mana badan injap tuang pasir dimesin dengan ketepatan supaya ia dapat duduk dan mengelak dengan pasti dalam sistem bendalir.
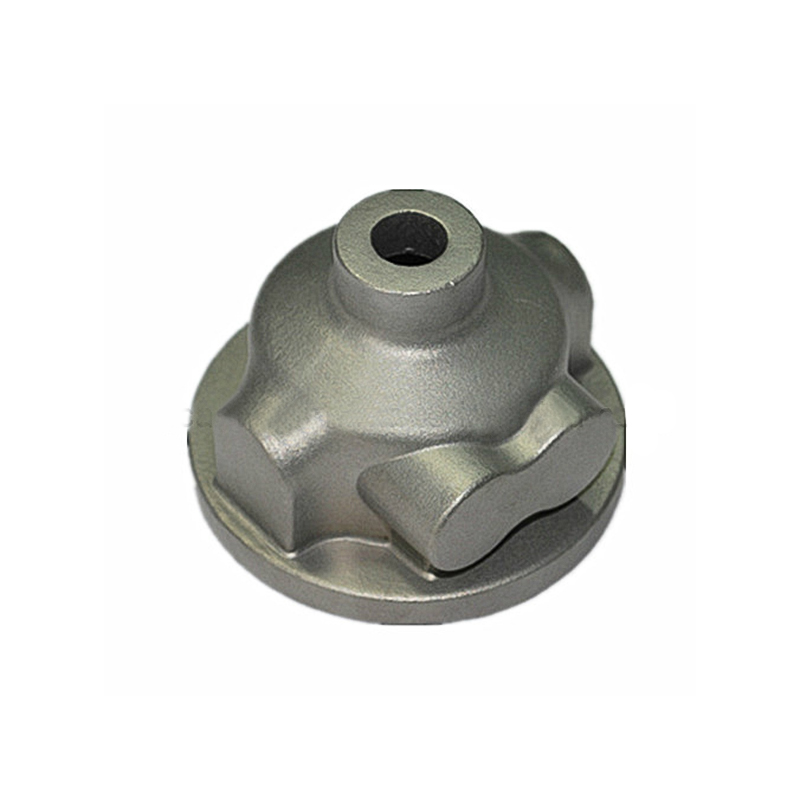 Bahagian Injap Tuang Pasir Ketepatan Badan injap tuang pasir selesai dengan pemesinan CNC dalaman supaya ia dapat diduduki dan dimeterai dengan pasti dalam sistem bendalir. Sebagai contoh penutup perkhidmatan lukisan ke bahagian siap, ia menunjukkan cara pemutus dan pemesinan bergabung untuk komponen pam dan injap. Lihat Produk →
Jika projek anda memerlukan komponen logam tuang atau palsu, pasukan kami di Ningbo Yifei Machinery Parts Co., Ltd. berbesar hati untuk menyemak lukisan anda dan mengesyorkan proses yang paling kos efektif untuk volum dan aplikasi anda.
Mempelajari cara menuang logam bermakna memahami rangkaian keputusan — proses, aloi, acuan, penuangan dan kemasan — dan cara setiap satu membentuk bahagian akhir. Kuasai asas tersebut, dan anda boleh melihat hampir semua komponen logam dan melihat tuangan di dalamnya. Jika anda lebih suka rakan kongsi mengendalikan keseluruhan rantai itu untuk anda, daripada membuat corak kepada pemesinan, tuangan siap, hantarkan lukisan anda kepada kami dan biarkan pengalaman pengecoran kami melakukan selebihnya.
Paparan Galas Terpilih


Maklumat Hubungan
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Pautan Produk
Pautan Produk
- Bahagian Tuangan Jentera Pertanian
- Bahagian Auto Cast
- Bahagian Tuangan Mati Loyang
- Casting Baldi Gigi Dan Aksesori
- Bahagian Tuangan Kontena
- Bahagian Pemutus Pelaburan
- Bahagian Tuangan Jentera
- Bahagian Tuangan Jentera Perlombongan
- Bahagian Tuang Kereta Api Dan Kereta Api
- Bahagian Tuangan Pasir
- Bahagian Setem & Penempaan
- Bahagian Tuang Injap
Hubungi Kami
Hak Cipta ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Hak Cipta Terpelihara
 Pengeluar Tuangan Die Tersuai
